Оснастка ЧПУ, инструмент и контрольные приспособления
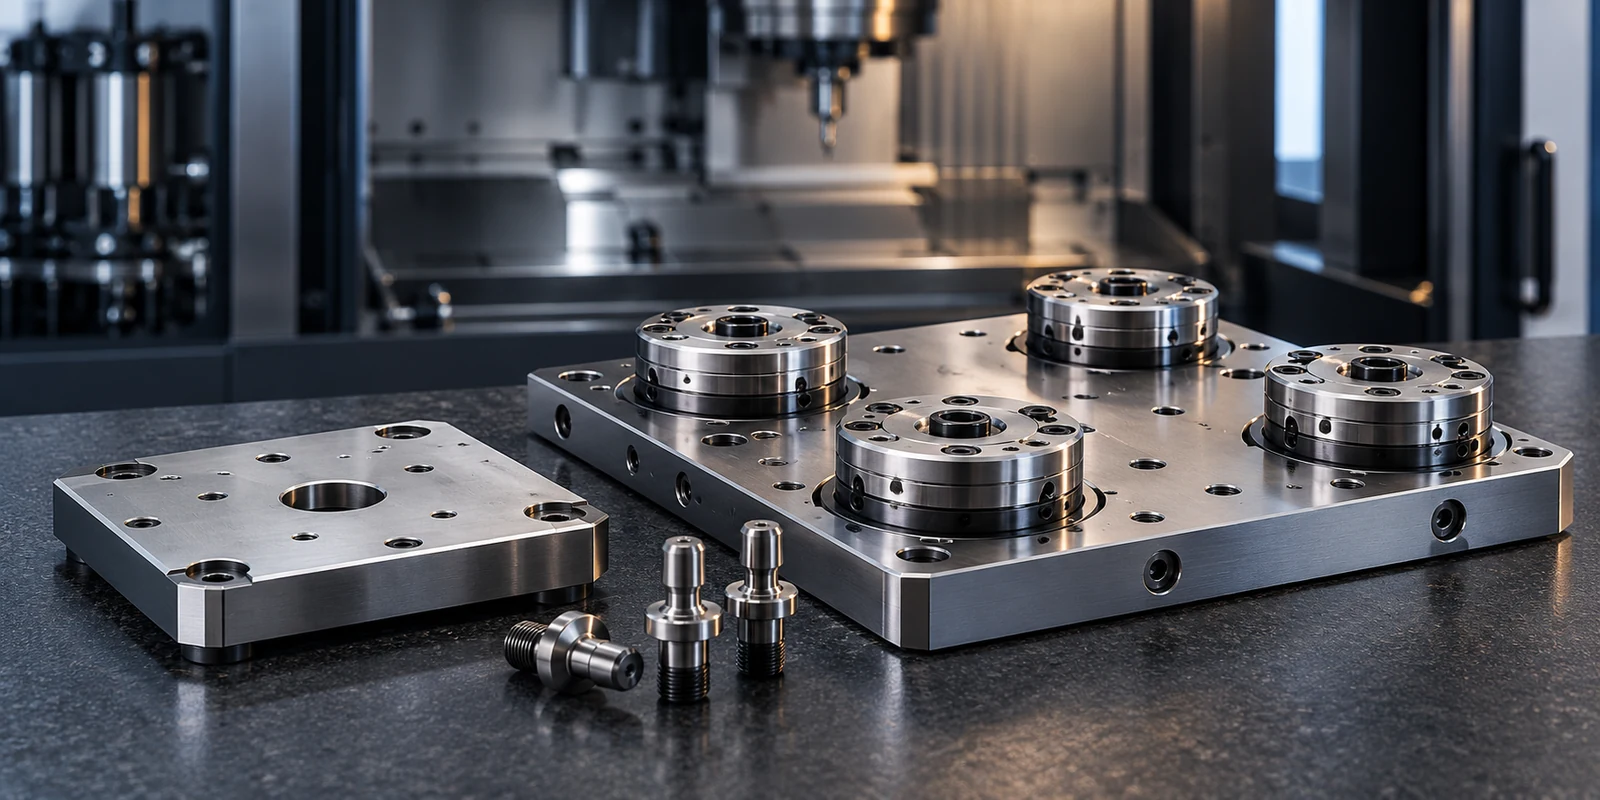
Системы нулевой точки
Наши системы нулевой точки позволяют станкам механообработки, EDM, измерения и сборки использовать общую базу. В линейку входят позиционирующие патроны, приемные плиты, палеты и тяговые шпильки. Последовательность смены и повторяемость зависят от выбранного локатора, интерфейса палеты, монтажа и метода испытаний; для инженерной оценки сообщите параметры станка и критерии приемки.
- Повторяемость позиционирования задается для выбранного локатора, интерфейса и условий испытаний
- Пневматическая разблокировка, пружинная механическая фиксация
- Высокое усилие зажима и притяжения
- Модульные базовые плиты, патроны и тяговые шпильки
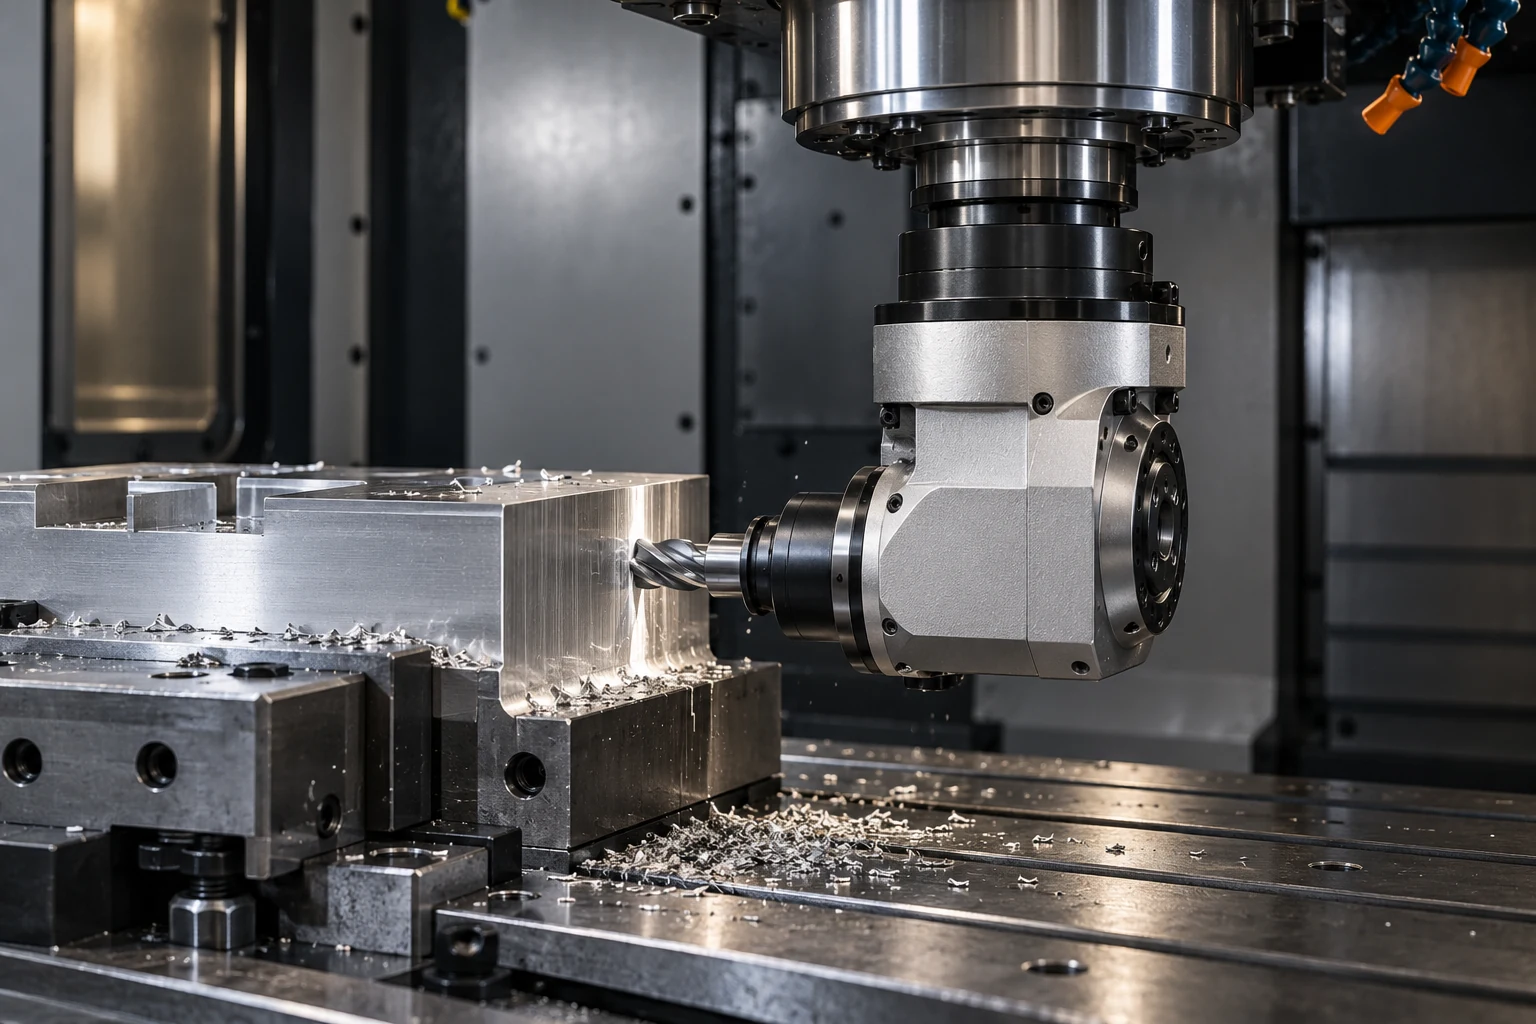
Угловые фрезерные головки
Угловые фрезерные головки перенаправляют привод шпинделя к элементам, недоступным для вертикального шпинделя — глубоким карманам, боковым и поперечным отверстиям — за одну установку. Прецизионные подшипники и закалённые шестерни обеспечивают жёсткую обработку с низким биением при фрезеровании, сверлении и нарезании резьбы.
- Фиксированный выход 90° и регулируемый 0–90°
- Низкое биение, передача высокого крутящего момента
- Хвостовики BT / HSK / CAT и по спецзаказу
- Внутренний / внешний подвод СОЖ
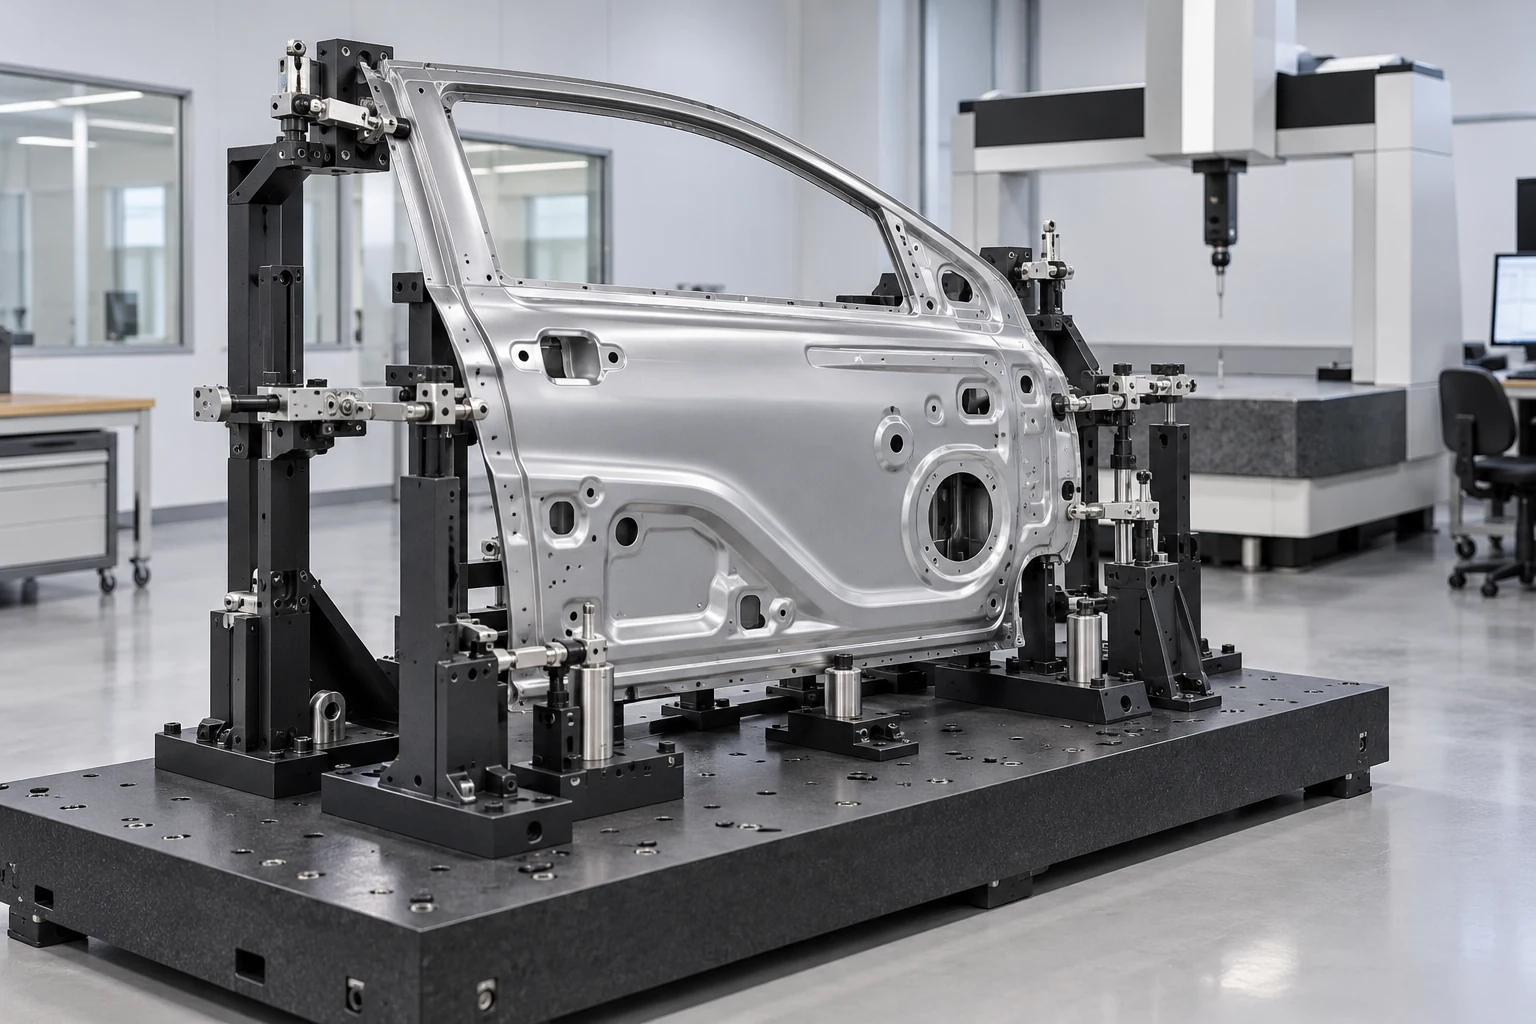
Контрольные приспособления для автопрома
Мы поставляем контрольные приспособления (CF) и функциональные калибры для кузовных деталей (body-in-white), интерьера, силовых агрегатов и компонентов аккумуляторных батарей EV, изготавливаемые нашими производственными партнёрами по вашей схеме баз GD&T для повторяемого проходного / непроходного и поддерживаемого CMM размерного контроля.
- Изготовлены по GD&T и схеме баз заказчика
- Кузовные детали, интерьер и батареи EV
- Конфигурации для проходного / непроходного контроля и CMM
- Полностью изготовлены на ЧПУ, с протоколами калибровки
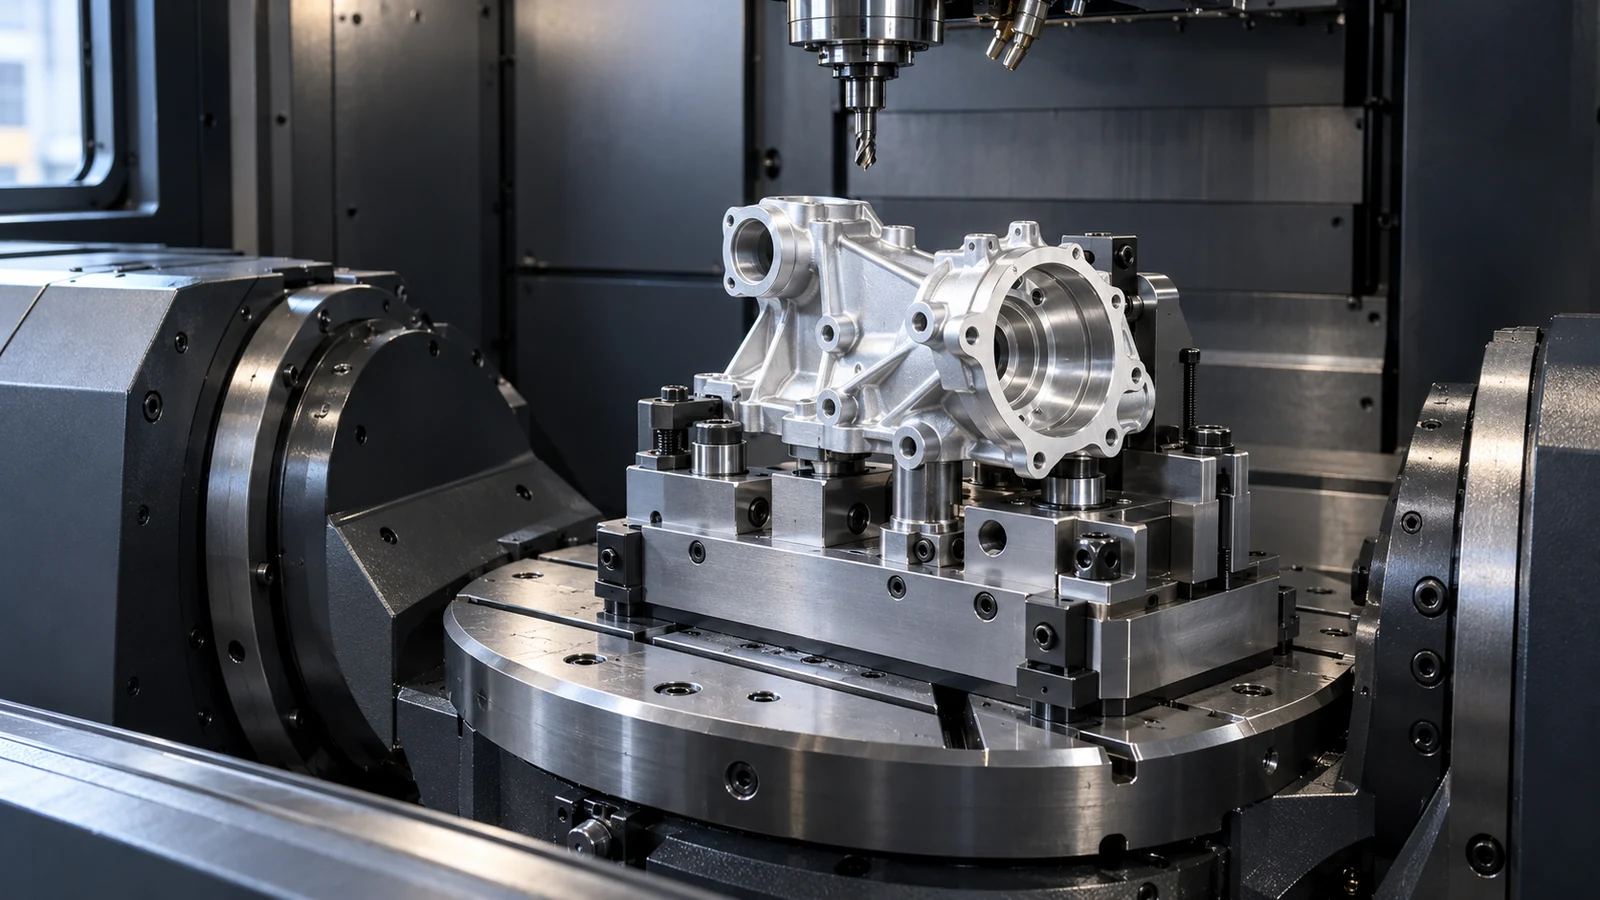
Custom Workholding Fixtures
Custom workholding starts from the part, not from a catalogue. Our team reviews the datum scheme and force path with you, agrees how the part is located and clamped, then develops the build in our factory. Configuration, capacity and lead time are defined per project and confirmed during application review.
- Datum strategy: critical locating faces and force paths defined first
- Stable clamping balanced against rigidity, access and distortion control
- Manual, pneumatic or hydraulic actuation, selected around the process
- Modular base plates and standard grids to improve fixture reuse
- Validated through fit-up, inspection and application feedback
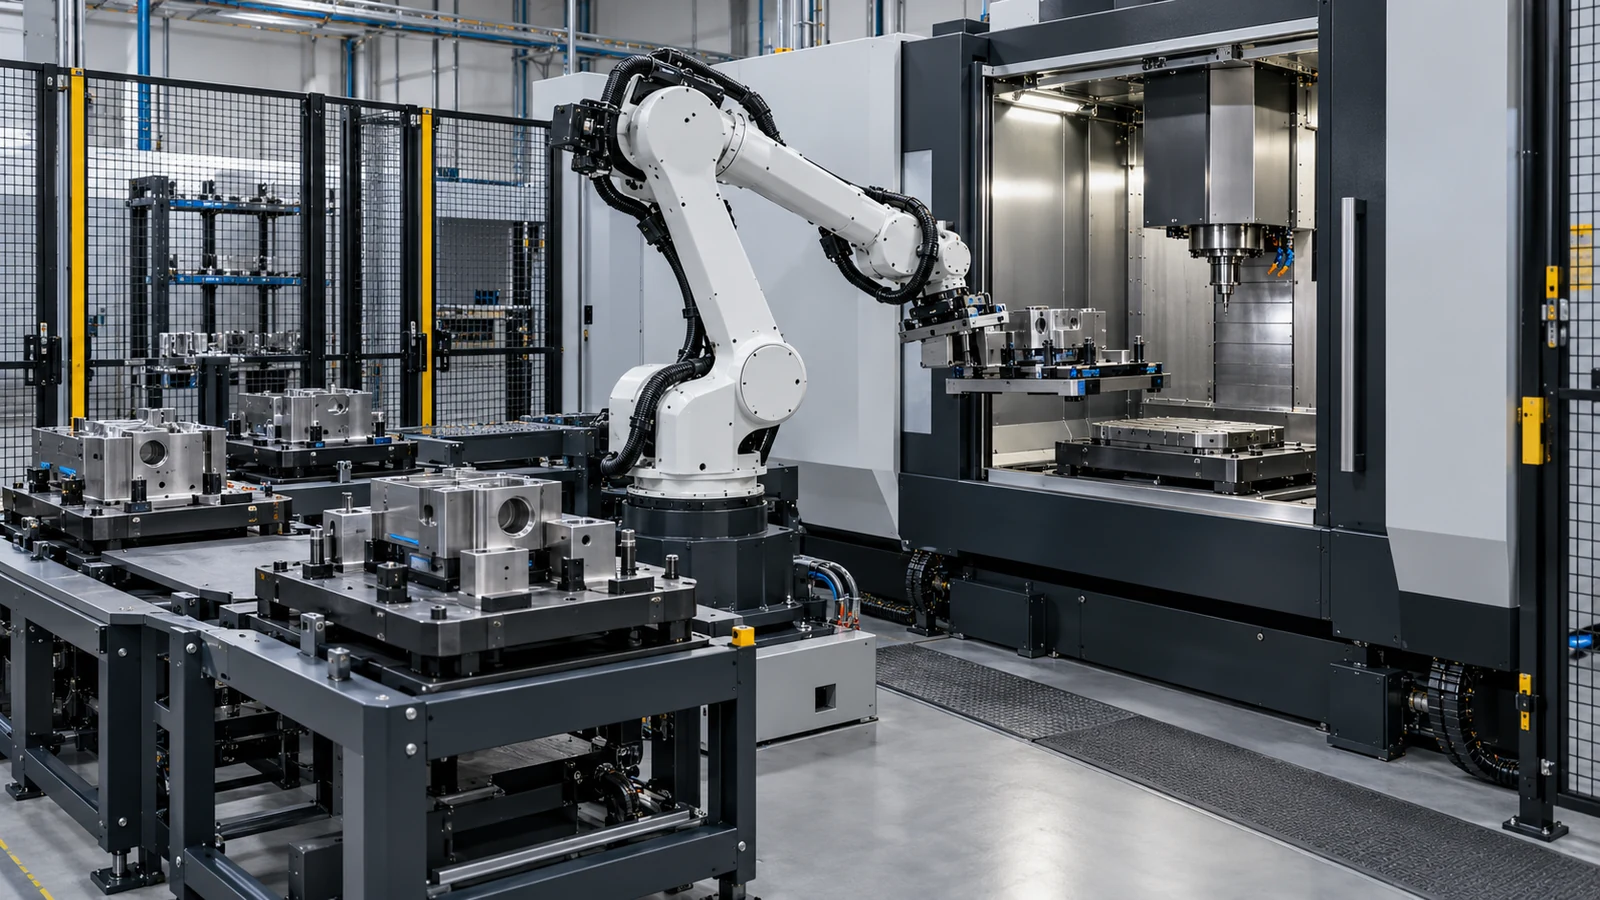
Automation Solutions
Automation is more than adding a robot. It connects positioning, clamping, changeover, inspection and machining into one controlled loop. We work from your cycle target and part family to coordinate the workholding side of CNC automation, with scope and configuration confirmed per project.
- Robot loading and unloading supported by a repeatable datum
- Pallet and fixture quick exchange between operations
- Multi-station and multi-process coordination
- Zero-point interfaces as the common reference for automated cells
- Clamp / pallet presence checks and machine-side signals scoped to the cell
- Scope, interfaces and acceptance sequence agreed before project release