일반 가공
일반 가공 및 잡샵: 제로 포인트로 표준화하라
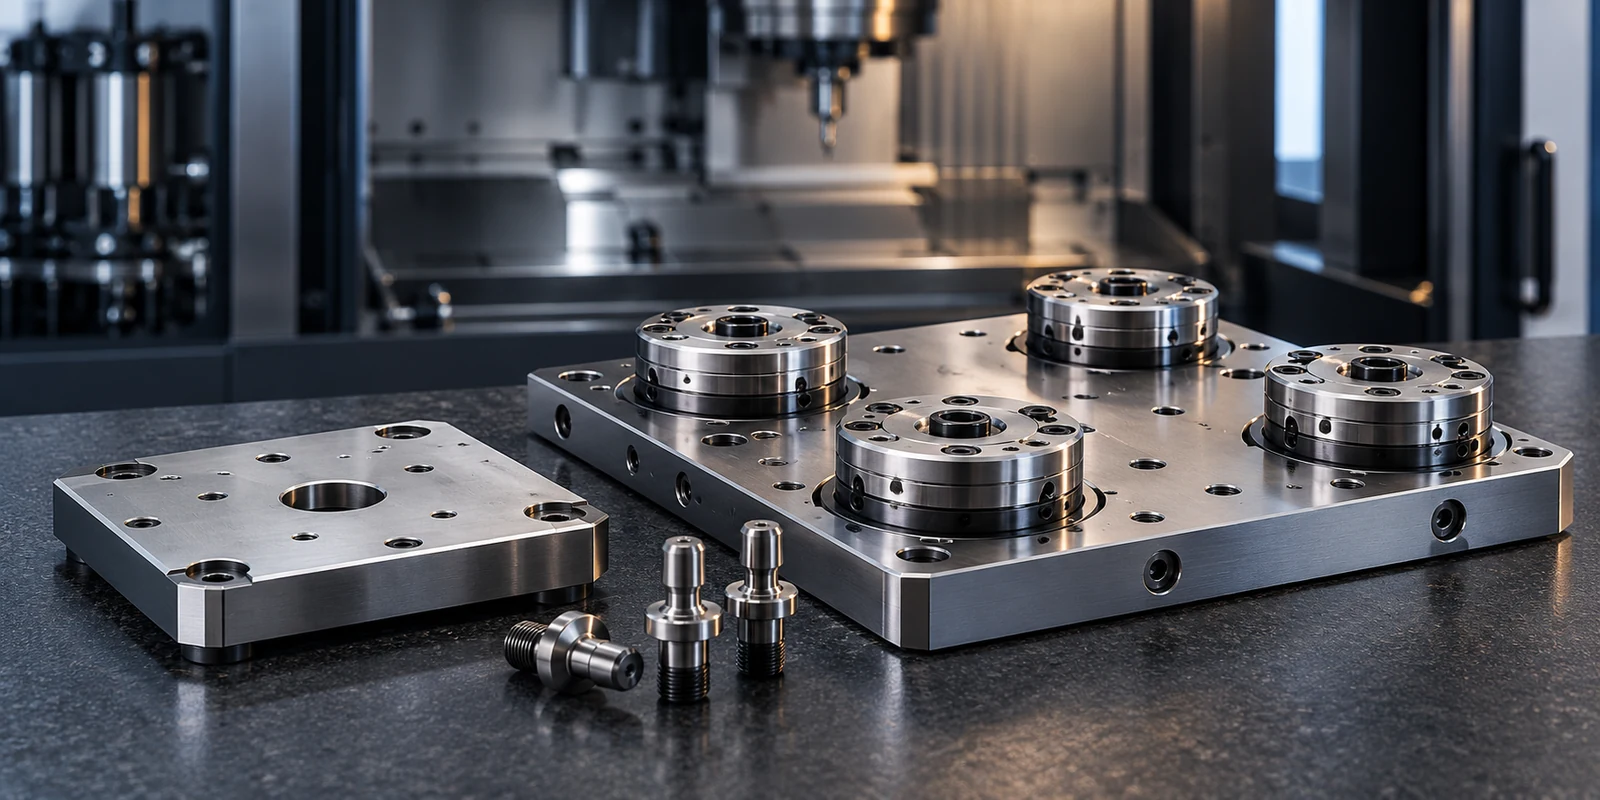
다품종 잡샵에서는 절삭 시간이 아니라 셋업 시간이 하루에 기계가 생산할 수 있는 양을 좌우하는 경우가 많습니다. 공통 제로 포인트 인터페이스로 표준화하고 두 번째 기계 없이 어려운 형상에 도달하는 것이 가동률을 높이는 가장 빠른 방법입니다.

일반 가공 가공의 과제
- 다품종 소량 작업에서 셋업 시간이 지배적임
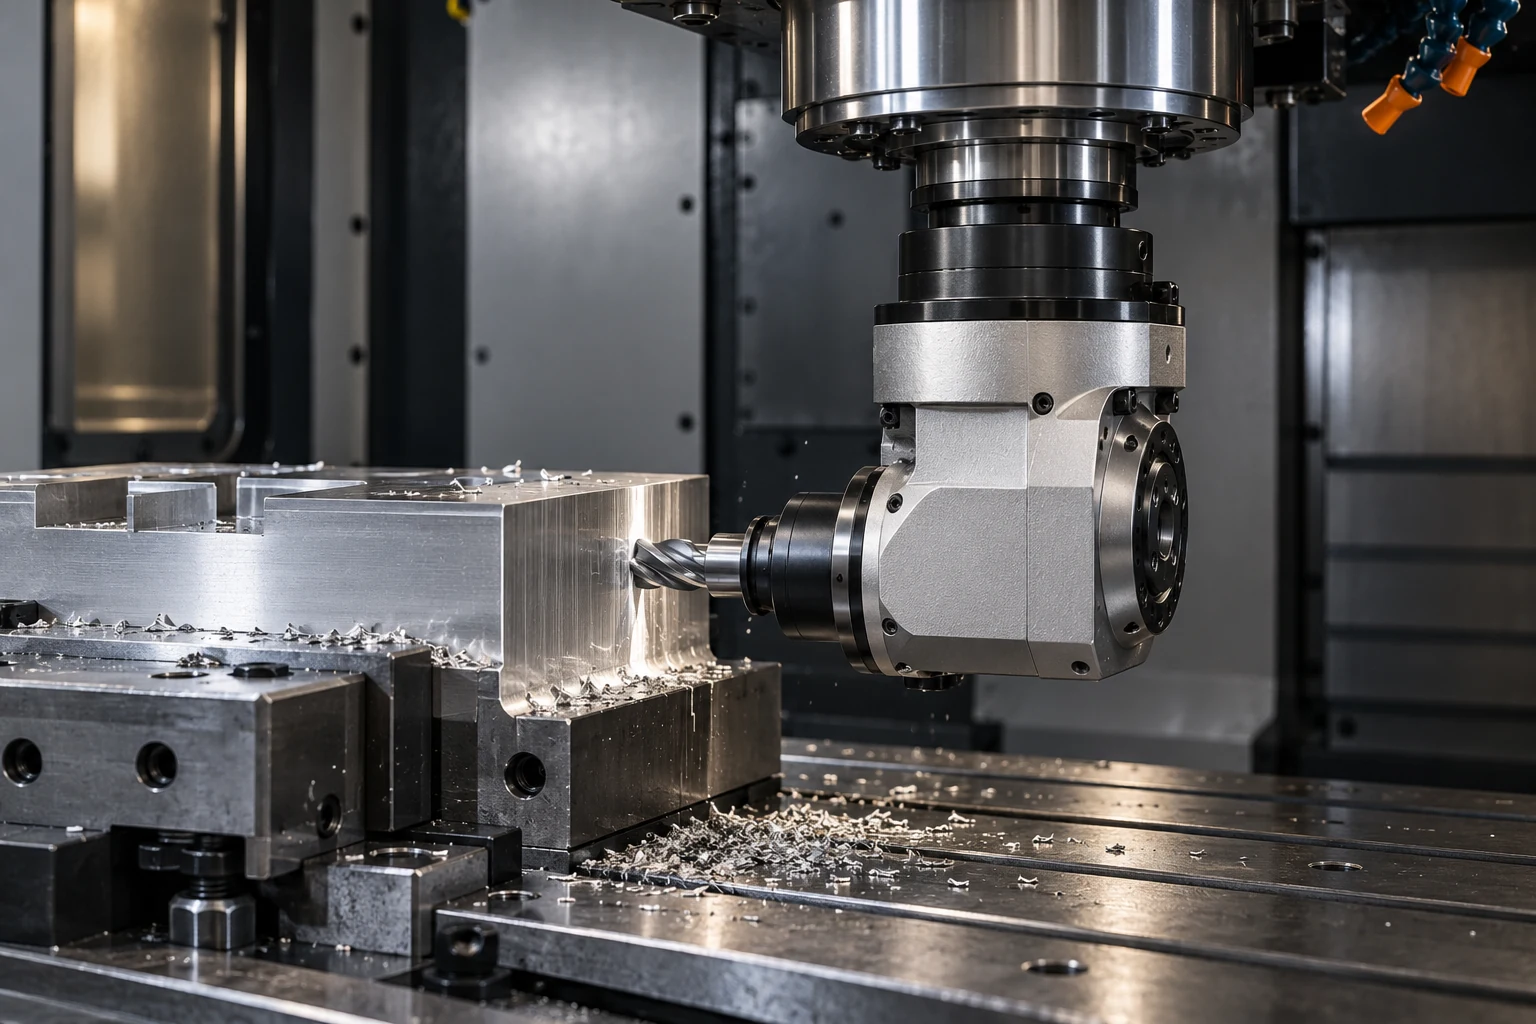
- 깊은 포켓, 측면 보어, 교차 홀은 수직 방향으로 도달하기 어려움
- 혼합 작업이 서로 다른 셋업으로 여러 기계를 이동함
- 회수된 스핀들 시간은 판매될 수 있어야만 이익이 됨
대표 가공 부품
- 금형 및 다이
- 단발성 지그
- 일반 정밀 부품
- 서브 어셈블리
대표 사례
과제 — 깊은 캐비티, 측면 보어, 교차 홀은 수직 스핀들로 도달하기 어렵고, 모든 작업이 자체 셋업을 필요로 합니다.
솔루션 — 앵글 헤드 밀링 커터가 형상에 도달하고, 공통 제로 포인트 그리드가 여러 기계에 걸쳐 지그를 표준화합니다.
결과
- 두 번 대신 한 번의 셋업
- 여러 기계에 걸친 표준화된 지그
- 높은 스핀들 가동률
일반적인 결과를 바탕으로 한 예시 시나리오이며, 특정 고객 사례가 아닙니다.
자주 묻는 질문
제로 포인트 인터페이스는 잡샵의 셋업 시간을 얼마나 절약할 수 있나요?+
수동 다이얼 인디케이터 작업은 셋업당 15–60분이 걸릴 수 있지만, 제로 포인트 인터페이스는 미리 세팅된 팔레트가 스스로 위치결정하기 때문에 이를 수 초로 줄입니다. 다품종 현장의 경우 투자 회수 기간은 대개 월 단위로 측정됩니다.
두 번째 셋업 대신 앵글 헤드를 언제 사용해야 하나요?+
형상이 측면이나 고정 각도에 있고 재지그 작업이 앵글 헤드 패스보다 더 많은 시간을 소요하는 경우라면 언제든지 사용하십시오 — 교차 홀, 측면 포켓, 태핑 면이 대표적인 이점 사례입니다.